
Pocas decisiones tienen tanto impacto en la calidad final de un trabajo de carpintería, ebanistería o rehabilitación como elegir la lijadora correcta.
La orbital y la excéntrica son las dos familias dominantes en talleres profesionales y, aunque comparten apariencia y tamaño, responden a principios mecánicos distintos que se traducen en acabados, productividades y costes muy diferentes.
Confundirlas o elegir mal puede traducirse en marcas visibles bajo el barniz, jornadas innecesariamente largas, abrasivo desperdiciado o, peor todavía, repintados completos.
En esta guía técnica comparamos ambas máquinas desde la perspectiva del profesional: cómo se mueven, qué patrón dejan, en qué materiales rinden mejor y qué criterios técnicos hay que mirar para acertar en la compra.
Al final del artículo encontrarás también una sección de preguntas frecuentes que resuelve las dudas más habituales en taller y en obra.
Tabla de contenidos
Diferencias fundamentales entre lijadora orbital y excéntrica
Aunque a primera vista una orbital y una excéntrica pueden parecer máquinas similares, su funcionamiento mecánico difiere por completo. Comprender esta diferencia es la base para elegir bien y entender por qué un mismo abrasivo puede dar resultados radicalmente distintos en una y otra herramienta.
Cómo se mueve el plato en cada tipo de lijadora
La lijadora orbital lleva un plato rectangular —típicamente de 115 x 230 mm en gama profesional— que oscila describiendo pequeñas órbitas de entre 2 y 3 mm sin rotar sobre su eje. Cada punto del abrasivo recorre, por tanto, una circunferencia muy pequeña de forma constante.
La lijadora excéntrica, en cambio, monta un plato circular que combina dos movimientos simultáneos: el propio plato gira libremente sobre su eje y, al mismo tiempo, ese eje describe una órbita excéntrica de 2 a 5 mm. El resultado es un movimiento aleatorio que nunca repite la misma trayectoria sobre la pieza. Esa aleatoriedad es la clave de su acabado superior y de la diferencia visual que se aprecia al barnizar o lacar la pieza.
En el catálogo de Ibersa, la lijadora orbital Mafell UVA 115 E es un buen ejemplo de orbital profesional: motor de 450 W, plato de 115 x 230 mm, órbita de 2,6 mm y regulación electrónica continua de 2.000 a 12.000 rpm. Por su parte, la lijadora delta a batería Festool DTSC 200 ilustra una variante de excéntrica con plato delta para acceder a esquinas, y la lijadora de pared Festool PLANEX LHS 2 225 representa la excéntrica de plato grande y brazo telescópico para paredes y techos.
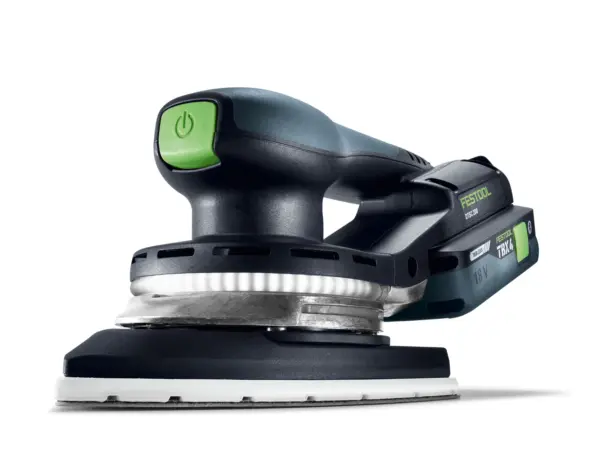
El patrón de marcas y por qué importa para el acabado final
La diferencia más visible aparece al observar la pieza al trasluz. La orbital deja un patrón de marcas muy regular, formado por pequeños arcos repetidos que, sobre madera al natural o con barniz mate, son prácticamente imperceptibles.
Sin embargo, en lacados de alto brillo o tintes oscuros, ese patrón puede revelarse cuando la luz incide en un ángulo determinado. La excéntrica, gracias a su movimiento aleatorio, no genera marcas repetitivas: cada partícula de abrasivo deja microsurcos que no coinciden con los anteriores, lo que se traduce en un acabado más uniforme bajo cualquier condición de luz.
Esta es la razón por la que las excéntricas se han convertido en estándar para acabados de alta exigencia visual, especialmente en mobiliario contemporáneo y restauración de calidad.
Velocidad de arranque y productividad por hora
La excéntrica no solo da mejor acabado: también arranca más material por unidad de tiempo. Una excéntrica de plato 150 mm con órbita de 5 mm puede multiplicar por dos o tres la productividad de una orbital convencional sobre madera maciza.
La razón es que el plato rotativo presenta constantemente nuevas zonas de abrasivo a la pieza, mientras que en la orbital cada punto del plato recorre siempre la misma microtrayectoria. Esto tiene una consecuencia económica clara: en talleres con volumen alto, una excéntrica reduce significativamente las horas de mano de obra y el desgaste del abrasivo por unidad lijada.
La orbital, en cambio, es más predecible y delicada, lo que la hace insustituible en lijado intermedio entre manos de barniz, donde un exceso de arranque podría atravesar la película de fondo.
Otros posts del blog que podrían interesarte:
Aplicaciones reales: cuándo usar cada una en taller y en obra
La elección entre orbital y excéntrica depende menos de la marca o del precio y más del material a trabajar y del nivel de acabado exigido.
Repasamos los tres escenarios más habituales en el día a día de un taller profesional o de una empresa de obra.
Madera maciza, mobiliario y carpintería de calidad
Para trabajos en madera maciza —encimeras, mesas, estanterías, frentes de armario— la excéntrica es la elección principal. Su capacidad para arrancar material rápidamente con grano bajo (P80-P100) y rematar con grano alto (P180-P220) sin dejar marcas circulares hace que el flujo de trabajo sea más eficiente.
Para piezas pequeñas, esquinas internas, molduras y zonas de difícil acceso, una excéntrica con plato delta resuelve el problema sin necesidad de cambiar de herramienta.
La orbital queda relegada al lijado intermedio entre fondos y al acabado final con grano P320 o superior, donde su movimiento más suave evita atravesar la película de barniz aplicada. En carpintería de armar y obras de menor exigencia visual, una orbital puede ser suficiente para todo el proceso.
Pladur, paredes y techos en obra
El lijado de paredes y techos en pladur tiene unas exigencias muy distintas. La superficie es enorme, la iluminación rasante es crítica para detectar imperfecciones, y la postura del operario condiciona la salud a medio plazo.
En este escenario, la lijadora excéntrica de pared con brazo telescópico es claramente la opción profesional: aspiración regulable que sostiene la máquina contra la pared, anillo LED integrado que revela defectos durante el propio lijado y movimiento excéntrico que no deja marcas visibles bajo la pintura final.
Una orbital convencional puede usarse para repasos pequeños y zonas donde el brazo telescópico no llega, pero no es la herramienta principal en este tipo de trabajo. La conexión con un aspirador clase M es indispensable para proteger la salud del operario frente al polvo de masilla y yeso.
Lacados, plásticos y trabajos delicados
Cuando se trabajan superficies lacadas, plásticos técnicos o materiales sensibles al calor, la velocidad de la herramienta se vuelve crítica. Revoluciones excesivas funden el abrasivo, queman el lacado y provocan que el papel se pegue a la superficie.
Aquí la orbital con regulación electrónica continua tiene ventaja: permite bajar a 2.000-4.000 rpm y mantener una potencia constante. Su movimiento más predecible también facilita controlar dónde se rebaja material y dónde no, algo crítico en restauraciones donde se quiere conservar pátina, sello o un acabado original.
Una excéntrica también funciona en lacados, pero requiere mayor experiencia para no atravesar la película. Para acabados intermedios entre manos y para lijado de plásticos —metacrilato, ABS, polipropileno— la orbital es la herramienta de referencia.
Cómo elegir entre orbital y excéntrica para tu empresa
Más allá del tipo de movimiento, hay un conjunto de criterios técnicos y operativos que diferencian una herramienta semiprofesional de una de uso intensivo.
Conviene revisar estos puntos antes de tomar la decisión de compra para un taller o una empresa de obra.
Criterios técnicos: potencia, órbita, aspiración y vibraciones
La potencia consumida en vatios es orientativa pero no decisiva. Un motor brushless EC ofrece más potencia útil con menos consumo y un mantenimiento prácticamente nulo respecto a un motor universal con escobillas.
La órbita determina la agresividad del lijado: órbitas grandes (4-5 mm) son más rápidas en desbaste pero dejan más marca, mientras que órbitas pequeñas (2-3 mm) están pensadas para acabado fino.
La conexión de aspiración debe ser estándar (27, 35 o 36 mm) y compatible con un aspirador clase M para trabajos en obra.
Por último, el dato de vibraciones medido en m/s² es obligatorio en la ficha técnica: por debajo de 2,5 m/s² se cumple el umbral de la norma EN 60745, que protege al operario en jornadas de 8 horas. Las lijadoras de gama alta con absorbedores integrados se sitúan habitualmente alrededor de 1,9 m/s² en empuñadura trasera.
En Ibersa distribuimos la gama completa de lijadoras orbital y excéntrica de Festool y Mafell, además de los consumibles compatibles para cada sistema. Si necesitas asesoramiento para elegir la herramienta adecuada para un proyecto concreto, contacta con nuestro equipo técnico o consulta la sección de lijadoras del catálogo.

Preguntas frecuentes sobre lijadoras orbital y excéntrica
Contacta con nosotros
Completa el siguiente formulario para recibir las últimas novedades, ofertas exclusivas y contenido relevante para tu negocio. También si quieres recibir información detallada acerca de nuestros productos o servicios. Queremos ser tu aliado en el éxito. ¡Qué no te quepa la menor duda!


