
Principios de mecanizado: la fresadora para madera en el taller profesional
En la carpintería industrial y la ebanistería técnica, la fresadora para madera es, con diferencia, la máquina electroportátil más versátil y a la vez crítica del taller.
No estamos hablando de redondear el canto de un tablero de pino; hablamos de vaciados precisos, encajes estructurales y perfiles complejos en maderas de alta densidad (como el roble o la teca) o materiales abrasivos (MDF y HPL).
En el entorno B2B, la rentabilidad se mide en la limpieza del corte y en la reducción de los tiempos de lijado posterior. Si una fresadora vibra, quema la madera o pierde revoluciones al entrar en la veta, estás perdiendo dinero en cada pasada.
Por eso, elegir la arquitectura correcta y entender la cinemática de corte separa a un aficionado de un profesional.
Tabla de contenidos
Fresadoras superiores vs. fresadoras de ranurar y ensamblar
El primer paso es definir la tipología de la máquina según la aplicación. El estándar del taller es la fresadora superior (tupí portátil), que ataca el material desde arriba mediante unas columnas de inmersión.
Modelos de nueva generación como la fresadora superior LO 55 EN MAX3 de Mafell han revolucionado este segmento al incorporar sistemas de cambio de fresa sin herramientas y una extracción de viruta integrada en la base, algo vital para ver perfectamente la línea de trazado.
Sin embargo, para trabajos de unión estructural, la fresadora superior pierde eficacia frente a máquinas dedicadas. Si nos dedicamos al montaje de mobiliario o paneles, una fresadora ensambladora (tipo engalletadora) es imprescindible para realizar ranuras de inserción perfectas a 45º o 90º.
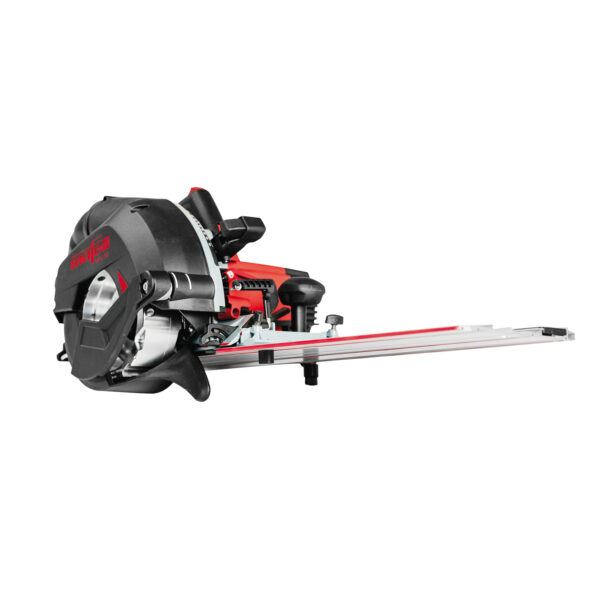
Por otro lado, en la carpintería de armar (estructuras de madera, tejados), las proporciones cambian. Aquí requerimos equipos pesados como la fresadora para ranuras NFU 50, diseñada específicamente para ejecutar espigas, muescas y ranuras longitudinales masivas con un cabezal de fresado de gran diámetro.
Potencia y electrónica: la importancia de la regulación constante de RPM
La potencia nominal (W) suele ser el dato más comercial, pero en la práctica industrial, la clave reside en el par motor y la gestión electrónica.
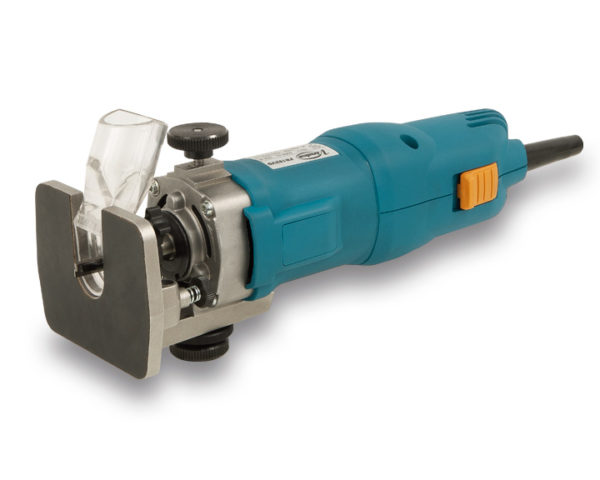
Para perfilados de cantos, rebajes de herrajes o trabajos a pulso continuo, una máquina ligera es ideal. Una fresadora 1000W bien equilibrada, como los estándares de Virutex, ofrece la agilidad necesaria sin fatigar al operario.
Pero, ¿qué ocurre cuando necesitamos fresar la zanca de una escalera de madera maciza con una fresa de 20 mm de diámetro en una sola pasada? Aquí necesitamos potencia bruta y, sobre todo, electrónica taquimétrica.
Máquinas de alto tonelaje como la fresadora Mafell LO 65 EC (con sus brutales 2600W) incorporan sensores que monitorizan la resistencia del material. Al detectar un nudo o un cambio de densidad, la electrónica inyecta más corriente al motor para mantener las RPM constantes.
Si las revoluciones caen bruscamente durante el fresado, se produce el temido «contragolpe» (kickback) o se generan quemaduras por fricción en la madera.
El sistema de pinzas y excentricidad: precisión milimétrica en el eje
El talón de Aquiles de cualquier fresadora de baja calidad es el husillo y su pinza de apriete. En un taller profesional, la fresa puede estar girando a 24.000 RPM. A esa velocidad, una excentricidad (runout) de apenas 0,05 mm provoca vibraciones severas.
Esta vibración tiene tres consecuencias fatales:
- Deja «ondas» o marcas de repelo en la madera.
- Destruye prematuramente los filos de carburo de tungsteno (metal duro) de la fresa por microimpactos.
- Fatiga los rodamientos del motor hasta gripar la máquina.
Los equipos de marcas premium utilizan pinzas de acero templado con múltiples ranuras que abrazan el vástago de la fresa en toda su longitud, garantizando un giro perfectamente concéntrico. Además, para trabajos pesados, es obligatorio contar con pinzas de 12 mm, ya que los vástagos de 8 mm pueden flectar (doblarse ligeramente) al someterse a altas cargas de avance lateral.
Otros posts del blog que podrían interesarte:
Análisis técnico: parámetros de corte, velocidades y selección de fresas
El mayor error que veo en los talleres no es comprar una mala máquina, sino operarla a las revoluciones incorrectas con la fresa equivocada. Una fresadora no es un taladro; aquí la herramienta corta lateralmente a velocidades extremas.
Si no ajustamos los parámetros, ocurren dos cosas: o quemamos la madera (por exceso de fricción) o astillamos el material (por falta de velocidad de corte o un avance demasiado rápido).
Para dominar el mecanizado, debemos entender la relación entre el diámetro de la herramienta, el tipo de material y la velocidad de giro (RPM) que configuramos en la ruleta electrónica de nuestra máquina.
Tabla técnica: relación entre diámetro de fresa, material y RPM
La regla de oro en el fresado industrial es la siguiente: a mayor diámetro de la fresa, menores deben ser las RPM. El filo de una fresa ancha viaja a mucha más velocidad perimetral que el de una estrecha.
Si hacemos girar una fresa de 35 mm a 24.000 RPM, la velocidad de corte superará el límite térmico del material, carbonizando la madera al instante y destemplando el acero de la herramienta.
A continuación, presento una tabla técnica de referencia para el ajuste de revoluciones según el diámetro de la fresa y la densidad del material:
| Diámetro de la Fresa (mm) | RPM (Maderas Blandas / Pino) | RPM (Maderas Duras / Roble / MDF) | Velocidad de Avance |
|---|---|---|---|
| Hasta 15 mm | 22.000 – 24.000 RPM | 20.000 – 22.000 RPM | Rápido y constante |
| De 16 a 30 mm | 18.000 – 22.000 RPM | 16.000 – 18.000 RPM | Medio / Moderado |
| De 31 a 50 mm | 14.000 – 18.000 RPM | 12.000 – 14.000 RPM | Lento / Varias pasadas |
| Más de 50 mm | 10.000 – 12.000 RPM | 8.000 – 10.000 RPM | Muy lento / Desbaste previo |
Nota del taller: Estas velocidades son efectivas siempre que mantengamos una presión de avance constante. Detener el avance de la fresadora, incluso un segundo, mientras la fresa gira dentro del canal, dejará una marca de quemadura imborrable.
Geometría de corte: metal duro (HW) vs. acero rápido (HS) en maderas abrasivas
El material de los filos (las placas de corte) define la vida útil de la herramienta. En el mercado existen principalmente dos aleaciones, y elegir mal sale muy caro.
El Acero Rápido (HS o HSS) es muy afilado pero poco resistente al calor. Solo debe usarse para maderas blandas y naturales. Si metes una fresa HS en un tablero de MDF o contrachapado (que están llenos de colas abrasivas), perderá el filo en menos de cinco metros de corte.
Para uso profesional, la única opción viable son las fresas de Metal Duro (HW o Widia). Sus placas de carburo de tungsteno soportan temperaturas extremas y cortan resinas, colas y maderas tropicales sin inmutarse. Si inviertes en una máquina de precisión como la fresadora superior LO 55 EN MAX3, ponerle una fresa de acero rápido barata es como ponerle neumáticos recauchutados a un coche de carreras.
Mecanizado por copia: anillos copiadores, plantillas y rodamientos guía
En la producción en serie o la ebanistería a medida, rara vez trazamos a lápiz; fresamos copiando plantillas. Existen dos métodos técnicos principales para replicar piezas con exactitud milimétrica:
- Fresas con rodamiento guía: Incorporan un pequeño rodamiento de bolas en el extremo o en el vástago. El rodamiento se apoya contra el borde de la plantilla (o la pieza de muestra) mientras los filos cortan el material sobrante. Son perfectas para enrasar cantos con una [fresadora 1000W] ligera.
- Anillos copiadores (casquillos guía): Es un anillo metálico que se fija en la base de la fresadora (rodearía la fresa sin tocarla). Este casquillo roza contra una plantilla externa. Es el sistema obligatorio cuando queremos hacer vaciados interiores, letras o encajes de bisagras.
La ventaja de máquinas premium como la fresadora Mafell LO 65 EC es que sus casquillos copiadores se centran automáticamente con el husillo. Si el anillo no está perfectamente concéntrico con la fresa, la copia saldrá desplazada y el ensamble final será un desastre.
Criterios de compra y soluciones de alto rendimiento en Ibersa
Cuando un jefe de taller nos consulta para renovar su maquinaria, nuestro consejo es siempre el mismo: invierte en el husillo y en la electrónica. Una fresadora barata puede parecer un ahorro, pero el primer día que arruine una pieza de roble a medida por culpa de una vibración, habrá costado más que una máquina premium.
En Ibersa apostamos por marcas que garantizan tolerancias cero y disponibilidad de recambios a largo plazo. No vendemos herramientas de usar y tirar; prescribimos soluciones industriales que soportan jornadas de 8 horas continuadas.
Integración Mafell y Virutex: precisión europea para el carpintero
En nuestro catálogo técnico, separamos las necesidades del cliente en dos grandes ligas.
Por un lado, para el instalador y ebanista que busca agilidad y fiabilidad diaria, la gama de Virutex es el estándar del mercado español. Su diseño equilibrado y la robustez de sus motores las hacen perfectas para perfilados, ranuras ligeras y cajeados de herrajes en obra.
Por otro lado, cuando hablamos de carpintería estructural, mecanizado masivo en madera maciza o integración con sistemas de rieles guía, Mafell juega en una liga propia. Sus motores CUprex de alto rendimiento y su electrónica digital garantizan que, aunque estés fresando a contraveta con una herramienta de 50 mm, la máquina ni se inmuta. Son inversiones diseñadas para durar décadas en el taller más exigente.
FAQs
Contacta con nosotros
Completa el siguiente formulario para recibir las últimas novedades, ofertas exclusivas y contenido relevante para tu negocio. También si quieres recibir información detallada acerca de nuestros productos o servicios. Queremos ser tu aliado en el éxito. ¡Qué no te quepa la menor duda!


